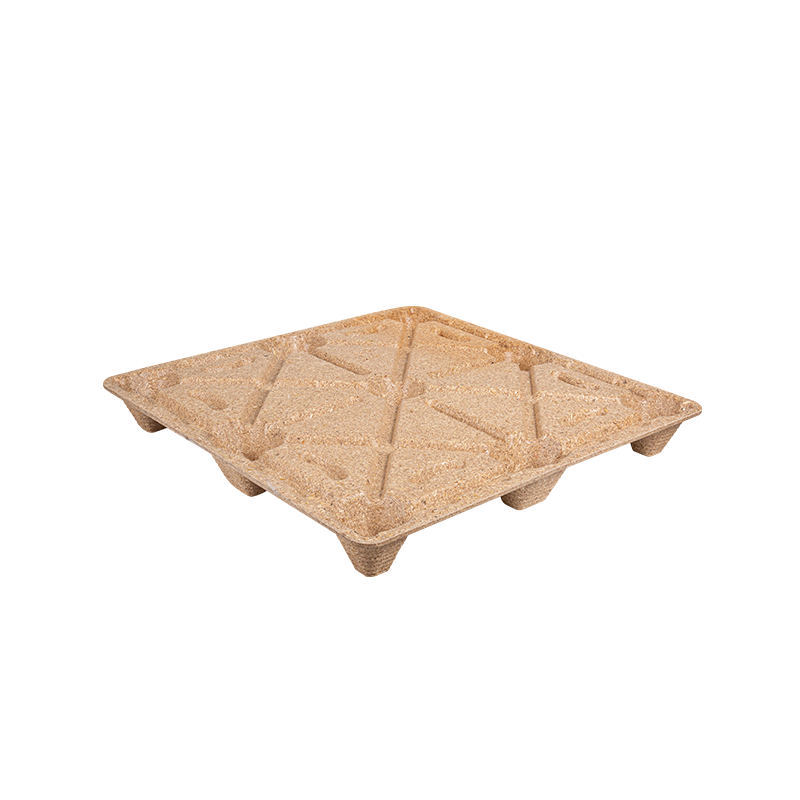
Palet kayu acuan, juga dikenali sebagai palet kayu tekan, palet kayu tekan, atau palet kayu termampat , dihasilkan dengan menggabungkan zarah atau gentian kayu yang disediakan dengan pengikat dan membentuk campuran di dalam acuan yang dipanaskan di bawah tekanan.
Tidak seperti palet kayu berpaku konvensional, dek palet, tulang rusuk sokongan, kaki, dan geometri kemasukan garpu boleh dibentuk sebagai satu struktur bersepadu. Pendekatan pembuatan ini memungkinkan untuk mengurangkan komponen longgar, mengawal geometri palet, mencipta reka bentuk bersarang, dan menggunakan habuk papan, pencukur kayu, gentian kayu kitar semula dan sisa pemprosesan kayu lain yang sesuai.
Bagi pembeli dan pengilang palet, bagaimanapun, pembentukan palet kayu acuan yang berjaya bergantung pada lebih daripada sekadar meningkatkan tekanan tekan. Kelembapan bahan suapan, pengedaran zarah, kimia pengikat, suhu acuan, berat cas, geometri acuan, masa pengawetan dan penyejukan semuanya berinteraksi.
Panduan ini menerangkan pertimbangan kejuruteraan utama yang terlibat dalam mereka bentuk dan mengeluarkan palet kayu acuan untuk aplikasi logistik dan eksport.
1. Proses Pembuatan Pallet Kayu Acuan dan Parameter Pembentukan Kritikal
Garisan palet acuan biasa mengikut urutan terkawal:
Penyediaan Bahan Mentah → Penghancuran dan Penapisan → Pengeringan dan Penyamanan Lembapan → Pencampuran Pelekat → Penimbangan Caj → Pengisian Acuan → Penekanan Panas → Pengawetan → Demolding → Penyejukan → Pemeriksaan
Penyediaan Bahan Mentah
Serpihan kayu, habuk papan, pencukur dan kayu kitar semula biasanya perlu diproses menjadi taburan zarah yang agak konsisten sebelum dibentuk.
Potongan yang terlalu besar boleh menghalang pengisian rongga seragam, manakala bahagian denda yang berlebihan boleh meningkatkan permintaan pengikat dan mengurangkan kebolehtelapan semasa menekan panas.
Kawalan kelembapan amat penting. Proses kayu acuan yang diterbitkan biasanya menggunakan bahan di bawah kira-kira 10% kelembapan, walaupun sesetengah sistem pengikat dan laluan pengeluaran beroperasi pada tahap yang berbeza. Oleh itu, nilai optimum harus ditetapkan melalui percubaan dan bukannya disalin daripada barisan pengeluaran lain.
Tingkap Pembangunan Biasa
Nilai berikut harus dianggap sebagai titik permulaan untuk pembangunan proses, bukan spesifikasi universal .
| Keadaan stok suapan | Memulakan Julat Kelembapan | Suhu Acuan | Tekanan Membentuk Berkesan | Kitaran Perkembangan Biasa |
| Habuk papan / gentian kayu halus | 5–10% | 150–200°C | 2–5 MPa | 2–6 min |
| Campuran zarah kayu kitar semula | 6–10% | 160–210°C | 2.5–5 MPa | 3–8 min |
| Serpihan / helai yang lebih kasar | Bergantung kepada pengikat | 150–220°C | 2–5 MPa | 3–10 min |
Proses kayu acuan sejarah melaporkan suhu acuan sekitar 150–220°C , tekanan lebih kurang 20–80 kg/cm² , dan masa pengacuan antara saat hingga beberapa minit. Sistem untaian kayu acuan lain menggunakan secara kasar 300–700 psi dengan kitaran akhbar lebih kurang 2–10 minit , bergantung pada ketebalan, ketumpatan, kelembapan, dan kimia pengikat.
Perkara penting ialah spesies kayu sahaja tidak sepatutnya menentukan tetapan akhbar . Saiz zarah, ketumpatan pukal, pengikat, ketebalan palet, kedalaman rusuk, reka bentuk acuan, dan pengedaran caj selalunya sama penting.
Pemantauan Pengeluaran yang Disyorkan
Untuk barisan baharu, pusat pemeriksaan QC yang berguna termasuk:
- Kelembapan bahan suapan: setiap kumpulan masuk dan sekurang-kurangnya setiap jam semasa pengeluaran
- Dos pengikat: setiap kumpulan formulasi
- Berat cas: potongan pertama dan pemeriksaan berkala semasa setiap syif
- Suhu acuan: direkodkan secara berterusan
- Tekanan tekan dan masa tinggal: direkodkan untuk setiap kitaran di mana pengelogan data PLC tersedia
- Dimensi kritikal: artikel pertama ditambah persampelan dalam proses berjadual
- Berat palet: persampelan SPC berkala untuk mengenal pasti variasi caj
- Ujian beban yang merosakkan: mengikut pelan pengesahan pengeluaran yang diluluskan
Pengoptimuman proses harus menggunakan hasil dimensi, ketumpatan, kelembapan dan ujian beban sebenar untuk menentukan tetingkap pembuatan yang boleh diterima.
2. Reka Bentuk Acuan dan Alatan untuk Palet Kayu Acuan Nestable
Acuan menentukan lebih daripada rupa palet. Ia mengawal aliran bahan, kekukuhan struktur, kecekapan bersarang, kebolehcapaian garpu, ketumpatan setempat dan kebolehpercayaan pembongkaran .
Elemen reka bentuk penting termasuk:
Draf Sudut
Dinding menegak dan kaki palet dalam memerlukan draf yang mencukupi untuk dilepaskan dengan bersih dari acuan. Reka bentuk awal mungkin bermula sekitar 1–3 darjah , dengan draf tambahan dipertimbangkan untuk ciri sarang yang lebih dalam atau permukaan yang terdedah kepada melekat.
Tulang rusuk dan Pengukuhan
Daripada hanya membuat keseluruhan palet lebih tebal, tetulang harus ditumpukan di sekitar:
- zon masuk garpu;
- kaki palet;
- peralihan dek;
- kawasan momen lentur yang tinggi;
- laluan pemindahan beban antara dek dan sokongan.
Peralihan yang lancar dan jejari dalaman yang besar membantu mengurangkan kepekatan tegasan dan meningkatkan aliran bahan.
Geometri Bersarang
Untuk palet nestable, jurutera harus menyemak:
kelegaan dek atas kaki tirus kedalaman bersarang kelegaan pemisahan bertindan ketinggian palet
Palet yang bersarang terlalu ketat mungkin sukar diasingkan selepas penyimpanan, manakala pelepasan yang berlebihan membazirkan volum pengangkutan.
Venting dan Aliran Bahan
Rongga dalam boleh memerangkap wap atau menghalang bahan daripada mencapai sudut. Oleh itu, pengudaraan acuan, pengedaran suapan, dan penempatan caj tempatan hendaklah dinilai sebelum perkakasan pengeluaran dimuktamadkan.
Fail kejuruteraan yang berguna biasanya termasuk:
- LANGKAH
- IGES
- Parasolid
- DXF untuk profil 2D dan lukisan pemeriksaan
Sebelum mengeluarkan acuan pengeluaran penuh, pengeluar boleh menggunakan Model geometri cetakan 3D, sisipan prototaip bermesin atau alat pembangunan aluminium untuk mengesahkan dimensi palet, kelegaan garpu, sarang dan kesesuaian pakej.
Kajian semula reka bentuk acuan asas harus bertanya:
- Bolehkah palet dilepaskan tanpa merosakkan rusuk atau kaki?
- Adakah cas mampu mencapai setiap rongga yang dalam?
- Adakah kawasan kritikal cukup tebal tanpa bahan yang tidak diperlukan?
- Bolehkah kawasan yang usang diganti menggunakan sisipan?
- Adakah zon pemanasan seimbang?
- Bolehkah lubang udara dan permukaan acuan dibersihkan dengan mudah?
- Bolehkah dimensi kritikal diukur menggunakan tolok boleh berulang?
3. Bahan Suapan Kayu, Pelekat dan Pertimbangan Pematuhan A.S.
Kos bahan mentah adalah salah satu tarikan pengeluaran palet acuan kerana proses yang sesuai mungkin digunakan habuk papan, pencukur kayu, zarah kayu pulih dan sisa pemprosesan kayu bersih yang lain .
Walau bagaimanapun, bahan mentah kitar semula mesti dikawal.
Serpihan logam, plastik, cat, kulit kayu yang berlebihan, tanah atau sisa tercemar kimia boleh mengganggu pengacuan dan boleh menimbulkan masalah pematuhan atau kualiti.
Pemilihan Pengikat
Keluarga pengikat biasa dalam aplikasi kayu kejuruteraan termasuk sistem fenolik dan pengikat berasaskan isosianat seperti MDI.
| Pertimbangan Pengikat | Pengikat Jenis Fenolik | Pengikat Jenis MDI |
| Rintangan kelembapan | bagus | sangat bagus |
| Ikatan struktur | bagus | tinggi |
| Menyembuhkan keadaan | Bergantung kepada haba | tinggily formulation dependent |
| Sumbangan formaldehid | Mesti dinilai | Tiada formaldehid tambahan daripada isosianat itu sendiri |
| Kepekaan pemprosesan | Sederhana | Memerlukan kelembapan dan kawalan pengendalian yang teliti |
| kos | Selalunya berdaya saing | Selalunya lebih tinggi |
Formulasi yang betul harus mengimbangi kekuatan mekanikal, rintangan kelembapan, masa pemprosesan, keperluan pelepasan, kitar semula dan kos.
TSCA Tajuk VI dan CARB
Kesilapan biasa adalah untuk menyatakan bahawa setiap palet kayu acuan dikawal secara automatik di bawah TSCA Tajuk VI .
EPA secara khusus mengawal selia kategori produk kayu komposit termasuk papan lapis kayu keras, papan gentian berketumpatan sederhana dan papan partikel , bersama-sama dengan barangan siap berkenaan yang mengandungi produk terkawal tersebut. Oleh itu, pengeluar palet acuan harus menentukan sama ada pembinaan bahan khususnya termasuk dalam definisi peraturan dan bukannya secara automatik mendakwa bahawa semua palet acuan memerlukan pensijilan TSCA Title VI.
Untuk projek A.S., pasukan perolehan dan pematuhan harus menyemak:
- klasifikasi bahan mentah;
- kimia pengikat;
- SDS pembekal dan dokumentasi teknikal;
- keperluan formaldehid yang berkenaan;
- dokumentasi kandungan kitar semula;
- Keperluan sumber FSC atau SFI jika ditentukan oleh pembeli.
ISPM 15 dan Kayu Diproses
ISPM 15 terutamanya menangani risiko fitosanitari daripada bahan pembungkusan kayu mentah digunakan dalam perdagangan antarabangsa.
Piawaian IPPC tidak termasuk pembungkusan kayu yang dihasilkan daripada kayu yang telah diproses dengan cara yang menjadikannya berkesan bebas daripada risiko perosak, dengan papan lapis diberikan sebagai contoh biasa.
Prinsip kayu yang diproses ini boleh menjadi kelebihan penting untuk palet kayu acuan atau kayu tekan yang dihasilkan dengan betul. Walau bagaimanapun, pengeksport harus mengesahkan klasifikasi palet khusus dan keperluan negara destinasi dan bukannya hanya bergantung pada penyata pemasaran.
4. Pemangkasan, Toleransi Dimensi dan Ujian Prestasi Pallet
Selepas merobohkan dan menyejukkan, palet mungkin memerlukan pemangkasan tepi, penyingkiran kilat, penggerudian, penandaan pengenalan, pengamplasan atau operasi kemasan lain.
Untuk pengeluaran berulang, pemangkasan CNC boleh memberikan konsisten:
- panjang dan lebar palet;
- bukaan garpu;
- geometri sudut;
- ciri mencari;
- potongan tersuai.
Daripada menggunakan toleransi pemesinan yang tidak perlu pada keseluruhan palet, lukisan itu harus dikenal pasti dimensi kritikal kepada fungsi .
Sebagai contoh, lukisan pembangunan mungkin menyasarkan lebih kurang ±1–2 mm pada dimensi terkawal terpilih dan ±2–3 mm pada dimensi keseluruhan yang lebih besar , tetapi toleransi sebenar mesti disahkan oleh kajian keupayaan acuan dan data pengeluaran.
Pengesahan Prestasi Pallet
Ujian penting mungkin termasuk:
- pemampatan statik;
- lentur dek;
- pengendalian dinamik;
- pengendalian fork-lift;
- rintangan hentaman atau kejatuhan;
- kestabilan menyusun;
- simulasi racking di mana palet bertujuan untuk kegunaan rak;
- ujian penyaman lembapan.
arus ISO 8611-1:2025 menentukan kaedah untuk menilai palet rata baharu, termasuk ujian beban nominal, ujian beban kerja maksimum dan perbandingan ketahanan. ISO 8611-2:2025 menangani keperluan prestasi dan pemilihan ujian.
Untuk aplikasi A.S., ASTM D1185-98a(2025) menyediakan kaedah ujian mampatan statik, lenturan dan dinamik untuk palet yang dihasilkan daripada bahan termasuk kayu pepejal dan komposit kayu. ASTM juga mengesyorkan ujian lapangan untuk mengesahkan prestasi dalam persekitaran pengedaran yang dimaksudkan.
Untuk pelanggan yang menggunakan yang biasa 48 × 40 dalam tapak palet A.S. , keserasian juga harus diperiksa terhadap forklift pelanggan, bicu palet, penghantar, rak, sistem pembalut regangan dan automasi gudang.
5. Penskalaan Pengeluaran Pallet Beracuan: Kos, Penghasilan dan Penyelesaian Masalah
Prototaip yang berjaya tidak secara automatik menghasilkan barisan pengeluaran yang ekonomik.
Apabila menskalakan daripada pengeluaran perintis kepada berbilang syif, pengeluar harus menjejaki:
masa kitaran, masa beroperasi, ketersediaan acuan, masa pertukaran, kapasiti pengering, kapasiti pencampuran pelekat, buruh, kadar sekerap dan masa penyejukan.
Model kos unit mudah boleh ditulis sebagai:
Kos Unit = Pengikat Bahan Suapan Kayu Tenaga Buruh Penyelenggaraan Scrap Acuan Pelunasan Susut Nilai Peralatan
Untuk pelaburan acuan:
Kos Acuan setiap Pallet = Jumlah Pelaburan Acuan ÷ Jangkaan Pengeluaran Sepanjang Hayat
Oleh itu, model pengeluaran harus termasuk:
| kos / Production Variable | Input |
| Tekan masa kitaran | min/kitaran |
| Rongga setiap acuan | pcs |
| Waktu operasi | jam/hari |
| OEE | % |
| Hari bekerja | hari/tahun |
| Pengeluaran tahunan | palet/tahun |
| Penggunaan kayu | kg/pallet |
| Penggunaan pengikat | kg/pallet |
| Tenaga elektrik / haba | setiap palet |
| Kadar sekerap | % |
| Pelaburan acuan | USD |
| Jangka hayat acuan | kitaran |
Ini membolehkan pembeli membandingkan ekonomi satu akhbar dengan berbilang acuan, berbilang mesin penekan atau tahap automasi yang lebih tinggi.
Kecacatan Acuan Biasa
| Kecacatan | Kemungkinan Punca | Semakan Pertama | Tindakan Pembetulan |
| Isian tidak lengkap | Caj tidak mencukupi atau pengedaran yang lemah | Mengecas berat | Peletakan caj imbangan semula |
| Lompang permukaan | Kelembapan atau pengikat tidak konsisten | Kelembapan dan pencampuran | Pengeringan dan pencampuran yang betul |
| Warpage | Pemanasan atau penyejukan tidak sekata | Peta suhu acuan | Seimbangkan pemanasan dan penyejukan |
| Tulang rusuk yang lemah | Aliran bahan yang lemah | Pengisian rongga rusuk | Ubah suai taburan atau geometri acuan |
| Delaminasi | Penyembuhan yang tidak lengkap | Kitaran dan pengikat | Laraskan keadaan penyembuhan |
| kilat berlebihan | Caj berlebihan atau haus acuan | Menutup permukaan | Kurangkan cas atau acuan servis |
Data trend harus digunakan apabila boleh. Peningkatan beransur-ansur dalam berat palet, denyar, variasi suhu atau hanyutan dimensi boleh mendedahkan masalah proses sebelum kegagalan besar berlaku.
Membangunkan Pallet Kayu Acuan Tersuai dengan Ronsun
Reka bentuk palet acuan yang paling berkesan bermula dengan aplikasi logistik sebenar.
Apabila membincangkan projek palet baru dengan Ronsun Import & Export Co., Ltd. , maklumat berguna termasuk:
- panjang, lebar dan tinggi palet yang diperlukan;
- keperluan beban statik dan dinamik;
- forklift dan kemasukan pallet-jack;
- keadaan penyimpanan lantai, timbunan atau rak;
- keperluan bersarang;
- destinasi eksport;
- jumlah pembelian tahunan;
- keperluan alam sekitar atau kandungan kitar semula;
- ujian atau dokumentasi pematuhan yang diperlukan.
Ronsun boleh bekerjasama dengan pembeli untuk menilai spesifikasi palet, struktur palet acuan, pilihan bahan, keperluan sampel dan keperluan projek tersuai.
Untuk mendapatkan sumber palet kayu acuan tersuai atau penilaian teknikal, hubungi Ronsun Import & Export Co., Ltd. melalui ronsun-ecopallet.com dengan lukisan palet anda, beban sasaran, aplikasi dan jumlah pembelian yang dijangkakan.
Soalan Lazim
Apakah tekanan, suhu dan masa kitaran yang biasanya digunakan untuk palet kayu acuan?
Proses kayu acuan yang diterbitkan meliputi julat yang luas, tetapi lebih kurang 150–220°C, 2–5 MPa, dan beberapa minit setiap kitaran boleh digunakan sebagai rujukan pembangunan awal. Parameter akhir mesti disahkan untuk bahan suapan, pengikat, ketebalan dan acuan tertentu.
Bagaimanakah acuan palet kayu acuan bersarang harus direka bentuk?
Acuan hendaklah mengambil kira sudut draf, kaki tirus, kelegaan bersarang, tulang rusuk tetulang, geometri masukan garpu, aliran bahan, pengudaraan, keseragaman pemanasan dan pembongkaran.
Pelekat manakah yang terbaik untuk aplikasi palet acuan A.S.?
Tidak ada satu pengikat terbaik. Sistem berasaskan MDI boleh memberikan ikatan tahan lembapan yang kuat, manakala sistem fenolik mantap untuk kayu kejuruteraan yang tahan lama. Pemilihan harus mempertimbangkan prestasi, keadaan proses, pelepasan, kos dan kesesuaian peraturan.
Apakah piawaian yang digunakan untuk menguji kapasiti beban palet acuan?
Rujukan biasa termasuk ISO 8611-1:2025, ISO 8611-2:2025 dan ASTM D1185-98a(2025) . Urutan ujian yang sesuai bergantung pada persekitaran pengendalian dan penyimpanan yang dimaksudkan.
Bagaimanakah ROI palet acuan dikira?
Anggarkan keluaran tahunan dahulu, kemudian hitung bahan mentah, pengikat, buruh, tenaga, penyelenggaraan, sekerap, susut nilai peralatan dan pelunasan acuan setiap palet. Bandingkan kos unit yang terhasil dengan pembelian palet semasa dan kos logistik.
Apakah kecacatan palet acuan yang paling biasa?
Masalah biasa termasuk pengisian rongga yang tidak lengkap, lompang permukaan, kilat yang berlebihan, tulang rusuk yang lemah, penembusan, melekat dan melengkung. Penyelesaian masalah harus bermula dengan berat cas, kelembapan, dos pengikat, suhu acuan, sejarah tekanan dan keadaan penyejukan.